تم تصميم هذا النموذج ليكون بمثابة
مكبس هيدروليكي CNC مخصص لختم المعادن بدلاً من مكبس ورشة العمل العامة. يتيح التحكم CNC للمشغل ضبط سرعة الاقتراب، وسرعة الضغط، وقوة الهدف، ووقت السكون، وسرعة العودة كقطاعات مستقلة. هذا الملف الشخصي مهم بالنسبة لأدوات الختم التقدمية وذات الضربة الواحدة: يمكن أن تنتقل الشريحة بسرعة إلى القالب، وتتباطأ خلال القطع أو الشكل، وتستمر في الضغط لإنهاء تدفق البلاستيك، ثم تعود دون إغلاق الأداة. والنتيجة هي صدمة أقل على الأعمدة، ونتوءات أقل على الجزء، ودورة أكثر قابلية للتنبؤ بها للخطوط التي يتم تغذيتها بالملف أو المحملة يدويًا.
عادةً ما يحتاج المشترون الذين يبحثون عن
مكبس ختم هيدروليكي بأربعة أعمدة إلى أكثر من الحمولة الخام. إنهم بحاجة إلى إطار لا يتأرجح عند ظهور أحمال بعيدة عن المركز، وأعمدة تحافظ على توجيهها بعد آلاف الضربات، ودائرة هيدروليكية يمكنها الاحتفاظ بالقوة دون انحراف. تحافظ الأعمدة الأربعة الدقيقة والأكمام التوجيهية الموجودة في هذه المكبس على الدقة الرأسية خلال السكتة الدماغية. تتم معالجة أسطح الأعمدة لمقاومة التآكل، وبالتالي لا تفقد اللوحة المتحركة توازيها مع تراكم ساعات الإنتاج. يمكن ضبط الضغط، والسكتة الدماغية، والسرعة، ووقت التثبيت وفقًا للعملية، لذلك يمكن لآلة واحدة أن تغطي عملية التقطيع، والرسم الضحل، والثقب، والمعايرة عندما تتغير مجموعة القوالب.
باعتبارها
مكبسًا هيدروليكيًا للصفائح المعدنية ، فإن الماكينة مخصصة للفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم والنحاس المستخدم في الأقواس والأغطية والألواح والأختام الهيكلية. تتضمن المحطات النموذجية تقطيع الأنماط المسطحة، وتشكيل الحواف، وصياغة أسطح المقاعد، وعمليات إعادة الضربة بعد إصابة سابقة. يتيح التصميم المفتوح المكون من أربعة أعمدة إمكانية الوصول إلى أدوات ضبط القالب من أربعة جوانب، مما يقلل من تغيير القالب مقارنةً بمكبس
الإطار المغلق ذو الحمولة المماثلة . تعمل فتحات T الموجودة على المسند والصفيحة المتحركة على تبسيط تثبيت القالب، ويمكن تحديد ضوء النهار والسكتة الدماغية على ارتفاع الأداة بحيث لا تكون المكبس كبيرة الحجم بالنسبة للمهمة وليست قصيرة جدًا بالنسبة للقالب التالي.
يتم التعامل مع التحكم والسلامة كميزات إنتاجية، وليس كإضافات. تقوم واجهة CNC بتخزين وصفات لقوالب مختلفة، لذا فإن التغيير عبارة عن استدعاء وصفة بالإضافة إلى فحص مشبك القالب بدلاً من إعادة ضبط كاملة للصمامات ومفاتيح الحد. يعمل التشغيل باليدين، والتوقف في حالات الطوارئ، وإعداد القالب ببطء على تقليل فرصة حدوث سكتة دماغية غير مقصودة. يمكن دمج الستائر الخفيفة الاختيارية والحواجز المتشابكة عندما يتطلب معيار الخط ذلك. تتم مطابقة الطاقة الهيدروليكية مع الحمولة المختارة بحيث تظل الطاقة الخاملة والضوضاء تحت السيطرة؛ تم ترتيب الدائرة لتخفيف الضغط بشكل سلس لحماية الأختام وتجنب علامات الصدمات على الأجزاء النهائية.
استقرار العملية هو السبب وراء قيام المصانع بنقل أعمال الختم إلى
منصة هيدروليكية CNC ذات أربعة أعمدة . توفر المكابس الميكانيكية منحنى السكتة الدماغية الثابتة. توفر هذه الصحافة
منحنى موضع القوة المبرمج . عندما يتغير سمك المادة، لا يزال بإمكان حلقة CNC الوصول إلى القوة المحددة أو الموضع السفلي المحدد، مما يحافظ على حجم الثقب وزاوية الحافة وجودة حافة القطع داخل التسامح. يتم تحديد الموضع المتكرر على نظام التوجيه من أجل أعمال التشكيل الدقيقة، ودعم العمليات الثانوية التي قد تحتاج إلى مكبس تحجيم منفصل.
يتم التحكم في فولاذ الإطار واللحام وتخفيف الضغط وتصنيع الألواح بحيث تكون الهندسة التي يتم قياسها عند التجميع هي الهندسة التي تبقى على الأرض. يتم فحص الأسطح التوجيهية
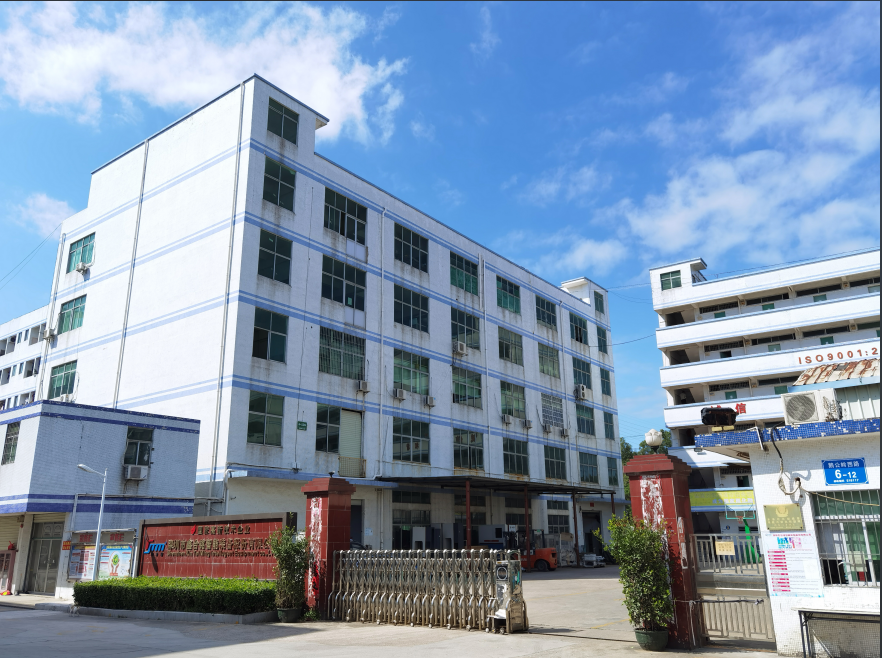
والنظافة الهيدروليكية قبل الشحن. تعمل الشركة من مقرها الرئيسي في لونغغانغ في شنتشن وقاعدة الإنتاج في فوتشو في جيانغشي، مع أنظمة ISO9001 وISO14001 وISO45001 التي تغطي التصميم والبناء والتسليم. يتم تأكيد الحمولة وحجم الطاولة والسكتة الدماغية وضوء النهار وهيكل وصفة CNC مقابل رسم القالب الخاص بالعميل قبل إطلاق الماكينة، مما يتجنب الضغط الذي يكون "قريبًا بدرجة كافية" فقط بعد وصوله.
ملاحظات التطبيق الخاصة بالتشغيل واضحة ومباشرة. تأكد من ارتفاع إغلاق القالب ضد ضوء النهار والسكتة الدماغية. تأكد من أن الحمولة المخططة تتضمن هامشًا للفولاذ المقاوم للصدأ أو الفولاذ عالي القوة إذا كانت هذه الدرجات ضمن التوقعات. قم بتعيين نقطة تباطؤ CNC أعلى المادة بحيث لا تدخل الأداة في القطع بسرعة كبيرة. استخدم المكوث فقط طالما يحتاج النموذج؛ وقت التثبيت الإضافي يحرق الطاقة والحرارة دون إضافة دقة. حافظ على نظافة الأعمدة والزيت ضمن فئة النظافة المحددة. تحدد هذه العادات الأربع ما إذا كانت الصحافة ستظل بمثابة أصل ختم أو تصبح موضوعًا للصيانة.






 Contact Now